Düzlük ve doğrusallık hemen hemen her GD&T duvar grafiğinde yan yana durur; her ikisi de form ailesine aittir ve her ikisinin de bir veriye ihtiyacı yoktur. Tam da bu yüzden çizimlerle değiştiriliyorlar. Mağazamızda soru genellikle bir baskı eklenmiş olarak gelir: Düzlük yalnızca düz olması gereken bir yüzey üzerinde çağrılmıştır veya düzlük bir contaya karşı sızdırmaz hale getirilmesi gereken bir yüzey üzerinde çağrılmıştır.
Aşağıda, ders kitabı tanımından ziyade, parçanın gerçekte işlendiği ve ölçüldüğü tezgahın yanından yazılan karşılaştırmanın çalışma versiyonu yer almaktadır.
Kısa cevap: bir çizgi veya bir yüzey
Doğrusallık, yüzeydeki bir çizgi öğesi veya bir silindirin türetilmiş orta ekseni olsun, tek bir çizginin ne kadar uzağa gidebileceğini sınırlar. Düzlük, tüm yüzeyin aynı anda her yöne ne kadar uzaklaşabileceğini sınırlar.
İlişkiyi kafanızda tutmanın yararlı bir yolu şudur: Düzlük, tüm yüzeye uygulanan düzlüktür. Bir yüz gerçekten düzse, üzerine çizebileceğiniz her çizgi düzdür; dolayısıyla düzlük, düzlük anlamına gelir. Bunun tersi geçerli değildir. Bükülmüş bir plaka, kontrol ettiğiniz her bir çizgi boyunca düz olabilir ve yine de düzlükte başarısız olabilir, çünkü çizgilerin her biri düzdür ancak aynı düzlemde değildir. Düzlük daha sıkı bir kontroldür ve ikisi asla birbirinin yerine geçemez.
Doğruluğun aslında neyi kontrol ettiği
Doğrusallığın iki çeşidi vardır ve parça makineye ulaştığında oldukça farklı davranırlar.
Yüzey düzgünlüğü
Tolerans bölgesi birbirinden t mesafeli iki paralel çizgidir. Belirtme çizgisinin uygulandığı yönde uzanan yüzeyin her çizgi öğesi, bunların arasına düşmelidir. Gözden kaçırılan ayrıntı, yüzey düzgünlüğünün yönlü olmasıdır: işlenmiş bir plaka, uzunluğu boyunca bir düzlük kontrolünden geçebilir ve yine de genişliği boyunca eğilebilir, çünkü belirtme çizgisi hiçbir zaman bu şekilde görünmemiştir. Yüzün tamamının kontrol edilmesi gerekiyorsa bu düzlüktür, düzlük değil.
Eksen düzlüğü
Bir boyut özelliğine uygulandığında düzlük, bir şaftın, pimin, saplamanın veya deliğin türetilmiş orta çizgisini kontrol eder. Bölge t çapında bir silindir haline gelir ve eksenin bir uçtan diğer uca bunun içinde kalması gerekir. Bu, toplu halde saklanan bükülmüş pimi yakalayan ve yavaş bir inceleme rutininin yerine basit bir git/geçme fikstürünün geçmesini sağlayan belirtme çizgisidir.
Eksen düzgünlüğü boyut boyutuna sahip bir özelliğe bağlı olduğundan maksimum malzeme durumu değiştiricisini taşıyabilir. Bu değiştirici, gerçek boyut MMC'den uzaklaştıkça bonus toleransı dağıtır; bu nedenle, döngü süresinin önemli olduğu yüksek hacimli şaftlarda ve bağlantı elemanlarında belirtme çizgisi bu kadar sık görünür.
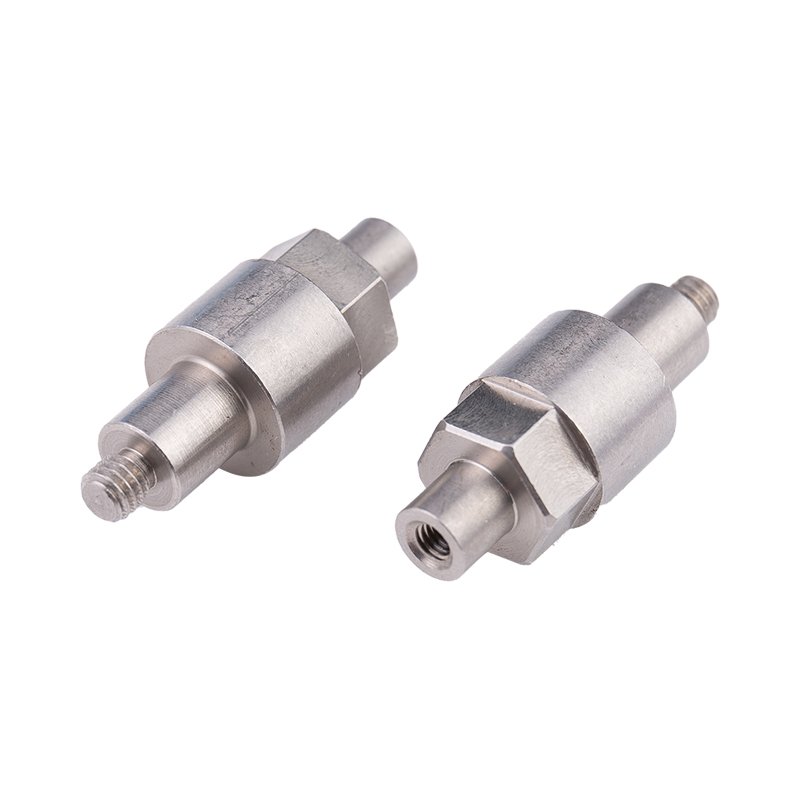 Dişli Uçlu Özel Altıgen Kademeli Şaft Sabitleme ve yük taşıma kullanımları için talep edilen spesifikasyonlara göre işlenmiş, dişli uçları ve altı taraflı orta bölümü olan özel paslanmaz çelik altıgen kademeli şaft. Ürünü Görüntüle →
Aslında düzlük neyi kontrol eder?
Düzlük, tolerans değeriyle ayrılan iki paralel düzlemi tanımlar ve belirtilen yüzeyin her noktasının bu düzlemlerin arasında yer almasını gerektirir. Kontrolde veri yok, yön yok ve konum yok: bölge yüzüyor ve eğilme özgürlüğü var. Bir yüz, birleşme yüzeyine üç derece açıyla otururken tamamen düz olabilir ve düzlük belirtme çizgisi bu konuda hiçbir zaman tek bir kelime bile söylemez.
Bu yüzen bölge, gördüğümüz kafa karışıklığının çoğunu açıklıyor. Sızdırmazlık yüzündeki düzlük bilgisi yalnızca yüzün iyi bir düzlem olduğunu garanti eder. Ayrıca bir montaj flanşına paralel oturması gerekiyorsa, baskının bir veriyle paralelliğe veya form ve yönelimi birlikte yakalayan bir profil kontrolüne ihtiyacı vardır.
Düzlüğün yerini aldığı yer: conta yuvaları, flanş yüzleri, rondela yatak yüzeyleri, valf gövdesinin tabanı, vakum aynaları ve gösterge kontakları, temasın tekdüze olması veya bir contanın tutması gereken her yer.
 Özel Paslanmaz Çelik Hava Akış Kontrol Vanası Gövdesi Hava akışı kontrol cihazlarının iç hazne bileşenleri için, uygulama gereksinimlerine göre belirlenen spesifikasyonlara ve yüzey işlemine sahip, özel olarak işlenmiş paslanmaz çelik valf gövdesi. Ürünü Görüntüle →
Düzlük ve düzlük, yan yana
Her iki form kontrolü de veri olmadan doğrulanır, ancak yalnızca düzlük tüm yüzeye aynı anda bakar. | Karşılaştırma noktası | Doğruluk | Düzlük |
| GD&T sembolü | Tek bir yatay çizgi | Bir paralelkenar |
| Neyi kısıtlıyor | Bir çizgi elemanı veya bir silindirin türetilmiş ortanca ekseni | Tüm yüzey, her yöne |
| Tolerans bölgesi | İki paralel çizgi veya eksen etrafında bir silindir | İki paralel düzlem |
| Veri referansı | Hiçbiri gerekli değil | Hiçbiri gerekli değil |
| MMC değiştirici | Boyut özelliğinin izin verilen eksen düzlüğü | Geçerli değil |
| Tipik muayene | Doğrultucu ve sentil, plaka üzerinde kadranlı gösterge, CMM çizgi taraması, fonksiyonel gösterge | Yüzey plakası ve yükseklik göstergesi, CMM nokta ızgarası, optik düz |
| Tipik parçalar | Şaftlar, pimler, saplamalar, kılavuz raylar, teller, ekstrüzyonlar | Sızdırmazlık yüzeyleri, flanşlar, rondelalar, plakalar, bloklar |
| Bir başarısızlık neye benziyor | Çizgi veya eksen bükülür | Yüzey kıvrımları, yaylar veya tabaklar |
Gerçek bir çizimde ikisinin kafasının karıştığı yer
Paralellik işini yapan bir düzlük belirtme çizgisi
Bir tasarımcı, kapak plakasının eşit şekilde oturmasını istiyor, düzlük 0,05 yazıyor ve ardından plakanın neden hala gövde üzerinde sallandığını merak ediyor. Düzlük kontrolü başarılı oldu; koltuk eğilmişti. Düzeltme, iki kontrolün birbiriyle savaşmak yerine tolerans bütçesini makul bir şekilde bölmesini sağlayacak şekilde genellikle biraz daha gevşek bir düzlüğe sahip bir veri ve paralellik belirtmesidir.
Doğruluk yalnızca bir yönde kontrol edildi
Gerçek yay genişliğin karşısındayken, uzunluk boyunca bir düz kenarla imzalanan parçaları gördük. Çizimde yüzey düzlüğü bulunuyorsa, çizgi elemanlarının hangi yönde hareket edeceğine yazılı olarak karar verin veya fonksiyon tüm yüzü gerektirdiğinde düzlüğe yükseltin.
Eksen düzlüğü mistaken for roundness
Bir şaft her kesitte mükemmel şekilde yuvarlak olabilir, tüm gün çapını koruyabilir ve yine de bir muz gibi bükülebilir. Boyut ve yuvarlaklık eksen hakkında hiçbir şey söylemez. Yalnızca eksen düzlüğü veya salgı veya konum kontrolü bu durumu yakalar.
Bu toleranslar üretimde nasıl tutulur?
Form toleranslarına, denetçi parçaya dokunmadan çok önce karar verilir. Süreç rotası, demirbaş ve operasyon sırasını yaşarlar.
- Düzlük için, yüzey frezeleme, ince bir parça sert bir şekilde sıkıştırıldığında karakteristik bombeli veya dışbükey bir yüz bırakır; yüzey taşlama ve alıştırma işlemi bunu daha da ileri götürür; ince stokta gerilim giderme ve hafif son işlem kesimleri gerekir.
- Doğruluk için, tornalama ve puntasız taşlama bir ekseni iyi tutar, ancak ısıl işlem ve kaplama daha sonra şaftı bükebilir, dolayısıyla düzeltme bir kurtarma operasyonu olarak sonda değil rotada yer alır.
- Muayene için, bir CMM nokta ızgarası ve bir optik düz, dalgalı bir yüzey üzerinde yasal olarak anlaşamayabilir, bu nedenle yöntemi ilk partiden önce çözmek, sonrasına göre çok daha ucuzdur.
Damgalanmış parçalar yine farklı davranır: şeritten kesilmiş bir rondela bobinin kalan gerilimini taşır, bu nedenle dayanma yüzeyinin basitçe delinmesi yerine basılması veya düz bir şekilde taşlanması gerekir. Bu tür bir sürüklenmeyi kontrol altında tutmak, arkasında yatan aynı disiplindir. Boyutsal doğruluğu her koşuda nasıl öngörülebilir tutuyoruz? .
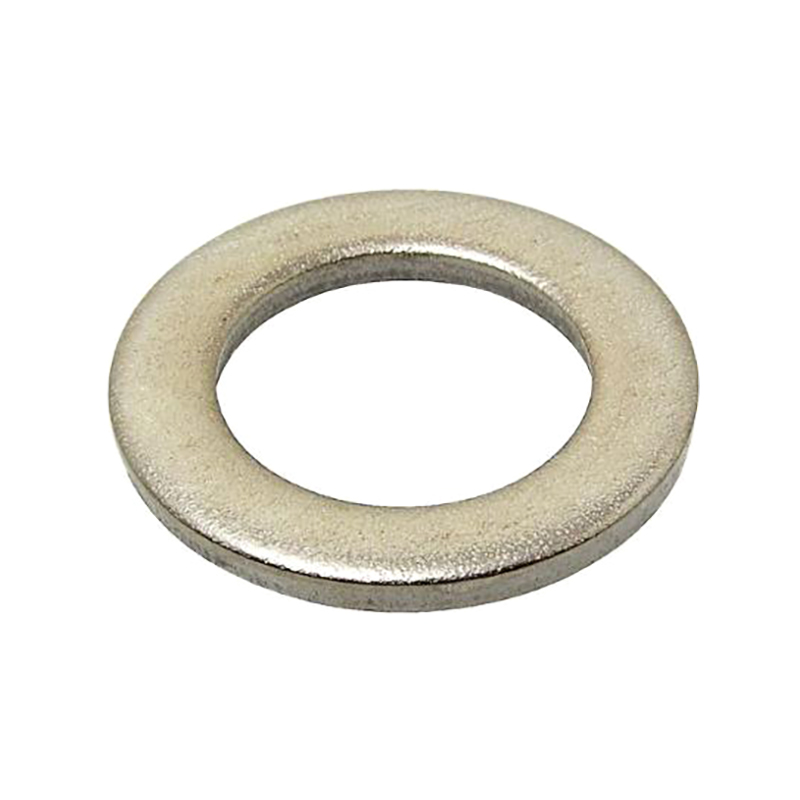 DIN 125 2.7 Çinko Kaplamalı Çelik Düz Pullar DIN 125 2,7 çinko kaplamalı çelikten düz pul, aynı zamanda özel standart dışı ve işletmeler arası siparişleri de destekleyen bir üretici tarafından sunulmaktadır. Ürünü Görüntüle →
Form toleransından alıntı yapmadan önce sorduklarımız
- Özelliğin mühürlenmesi, konumlandırılması veya sadece düz görünmesi mi gerekiyor? Cevap, baskıda hangi kontrolün ait olduğuna karar verir.
- Gereksinim tek yönlü mü yoksa tam yüzey mi? İşlev yalnızca bir çizgiye ihtiyaç duyuyorsa, düzlük daha ucuz bir vaattir.
- Montaj gerçekte hangi veri yapısını kullanıyor? Tek başına form, bir parçanın cıvatalandıktan sonra nasıl davranacağını nadiren açıklar.
- Özellik nasıl doğrulanacak: mastar, CMM veya yüzey plakası? Muayene yöntemi ve tolerans değeri birlikte seçilmelidir.
- Süreç gerçekçi olarak neye ulaşabilir? Sert bir parçanın frezelenmesinde yaklaşık 0,02 mm rutin bir değerken, 0,005 mm genellikle taşlama veya alıştırma gerektirir.
Geometri yayınlanmış bir standart tarafından kapsanmıyorsa, onu bir referans olarak alıntılarız. standart dışı bağlantı elemanı veya işlenmiş bileşen ve metali kesmeden önce hem kontrolü hem de ölçüm yöntemini onaylayın.
Fark netleştiğinde her iki kontrol de zor değildir. Doğruluk bir çizgiyi izler, düzlük bir yüzeyi izler ve düzlük ise daha zorlu bir vaattir. Bir çizim onları karıştırdığında, parça genellikle yine de yapılır, ancak yanlış soruya karşı denetlenir ve hurda, tartışmalar ve geç teslimatlar buradan kaynaklanır. Baskıyı bize birleştirme parçasıyla birlikte gönderin, biz de size hangi açıklamanın montajın neye ihtiyacı olduğunu açıkladığını söyleyelim.