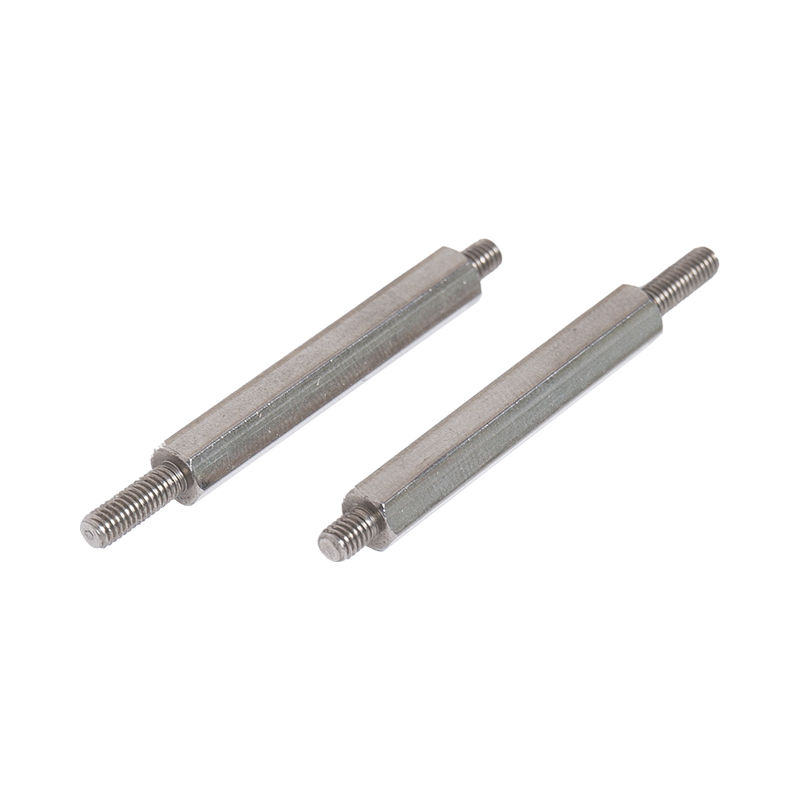
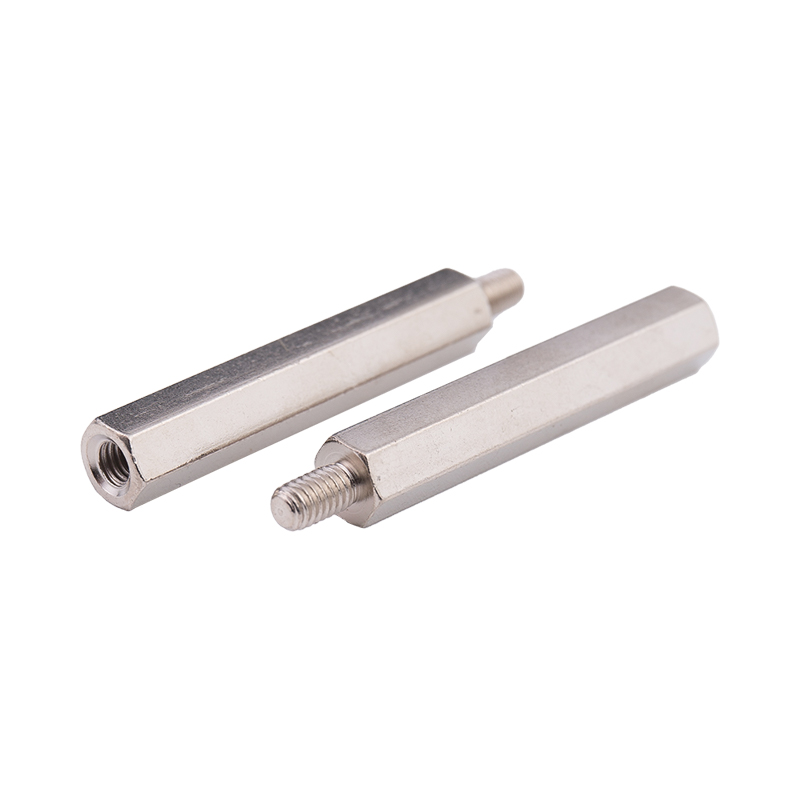
Paslanmaz Çelik Manşon Nedir ve Neden Sipariş Üzerine Üretilir? A paslanmaz çelik kollu boru şeklindeki bir gövdeyi bir ucunda şekillendirilmiş bir flanş, omuz veya dişli özellik ile birl...
DEVAMINI OKUStandart Olmayan Karbon Çelik Saplamalar Manufacturer
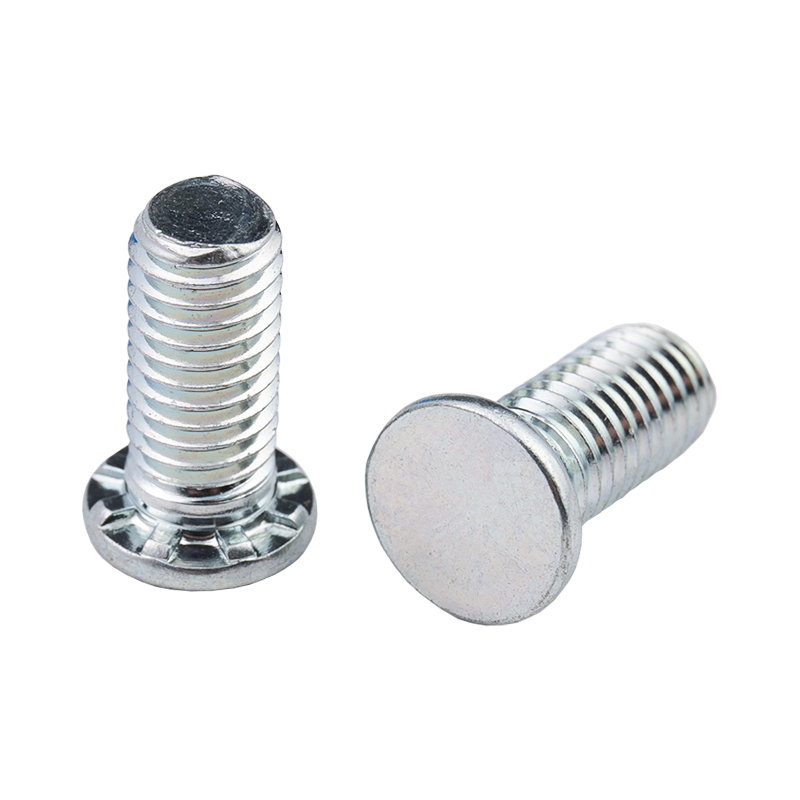
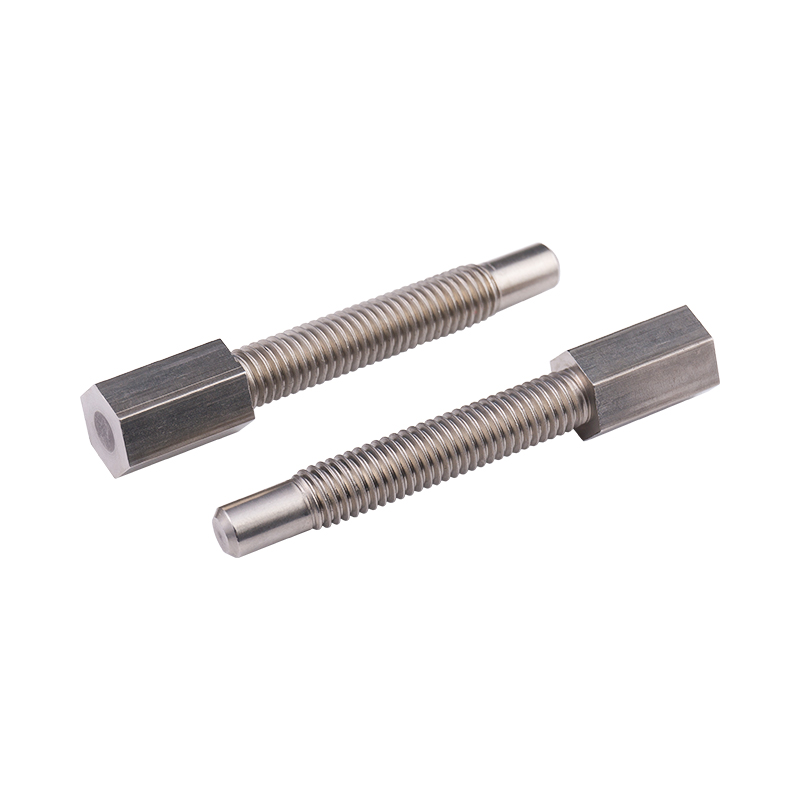
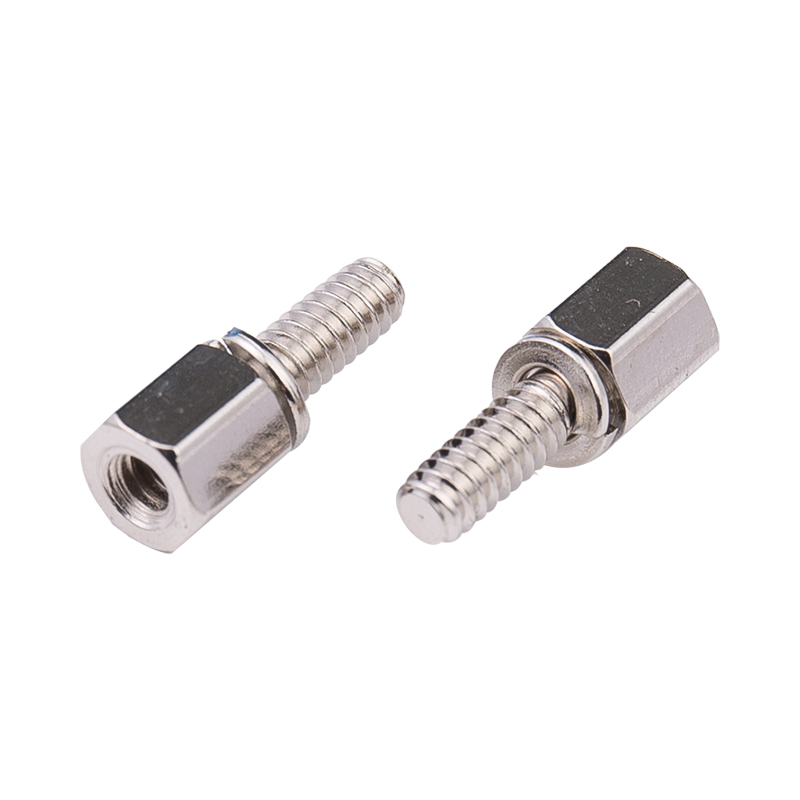
Standart dışı karbon çeliği saplamalar, karbon çeliği filmaşinlerden yapılır ve yüksek düzeyde gerilim ve kesme kuvvetlerine dayanabilir, yapısal bütünlüğün kritik olduğu zorlu uygulamalarda güvenilir bağlantı çözümleri sağlar. Gücü ve işlenebilirlik kolaylığı ile bilinen karbon çeliği, bu saplamaların yapımında kullanılan birincil malzemedir. Karbon çeliği, çeşitli endüstriyel ortamlara uygun güçlü bağlantı çözümleri sunar. İstenilen mekanik özelliklere ve uygulama gereksinimlerine göre yüksek kaliteli karbon çeliği seçin. Özel tasarım ve uygulama ihtiyaçlarına göre, yapının bir kısmı veya tamamı, boyutu, görünümü ve malzemesi vb., belirli sabitleme amacına ulaşmak için değiştirilir.
Bizim kendimiz var Standart Olmayan Karbon Çelik Saplamalar factory in China, so we can OEM/ODM standard and non-standard fasteners, Precision Hardware Parts and accessories. We export and wholesale Standart Olmayan Karbon Çelik Saplamalar since 2006.
Hakkında
Kunshan Hong Yong Sheng Hassas Donanım Ürünleri Co, Ltd.
Kunshan Hong Yongsheng Precision Hardware Ürünler Co., Ltd. Eylül 2006'da kuruldu, profesyonel bir firmadır. China Standart Olmayan Karbon Çelik Saplamalar manufacturer ve fabrika, çeşitli hassas parçaların üretimi, PEM serisi standart bağlantı elemanları, özel işletmenin standart dışı parçaları, şirketin Japonya'dan ithal edilen üretim ekipmanları CNC bilgisayar sayısal kontrollü torna tezgahları, Tayvan CAM yürüyüş bıçağı tipi yüksek hassasiyetli otomatik torna tezgahları ve çeşitli yardımcı ekipmanlar, hassas test ekipmanları, toplamda 100'den fazla ünite, aylık 5 milyon parçaya kadar üretim. Ürünlerimiz elektronik iletişim, bilgisayar monitörleri ve şasileri, otomotiv parçaları, 3C ev aletleri, tıbbi ekipmanlar, pnömatik makineler, spor malzemeleri, mobilya, aydınlatma, havacılık, askeri, fotovoltaik, akıllı sanayi vb. birçok alanda kullanılmaktadır. Yeni ürünler geliştirebilecek teknik yeteneğe sahibiz.
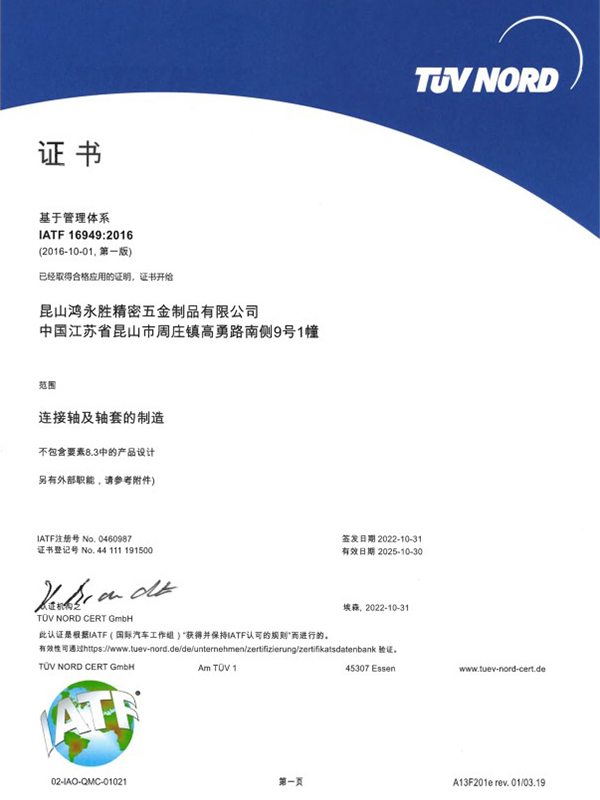
Şirket, ISO9001:2015 ve IATF16949:2016 olmak üzere iki kalite sistem yönetimi sertifikasına sahiptir.
Şu anda şirket Japonya, İsveç, Amerika Birleşik Devletleri, Singapur, Malezya, Hong Kong ve Pearl River Delta ve diğer birçok müşteriye hizmet vermektedir; şu anda ana müşteriler şunlardır: Japan Sharp (SHARP), Japan SMC, Japonya Panasonic (Panasonic), İsveç otomobili VOVOL, vb., 30 milyon dolardan fazla tüm sabit varlık yatırımları, hayatın her kesiminden dostları ziyaret etmek, çalışmak, danışmanlık yapmak ve gelmek için fabrikaya davet ediyor! Fabrikamızı ziyaret etmek, araştırmak, danışmak ve numune işleme için bize gelmek için hayatın her kesiminden arkadaşlarımızı memnuniyetle karşılıyoruz.
Sizinle karşılıklı güven ve karşılıklılık ile iyi bir iş ortaklığı kurmayı sabırsızlıkla bekliyoruz!
Şirket, ISO9001:2015 ve IATF16949:2016 olmak üzere iki kalite sistem yönetimi sertifikasına sahiptir.
Şu anda şirket Japonya, İsveç, Amerika Birleşik Devletleri, Singapur, Malezya, Hong Kong ve Pearl River Delta ve diğer birçok müşteriye hizmet vermektedir; şu anda ana müşteriler şunlardır: Japan Sharp (SHARP), Japan SMC, Japonya Panasonic (Panasonic), İsveç otomobili VOVOL, vb., 30 milyon dolardan fazla tüm sabit varlık yatırımları, hayatın her kesiminden dostları ziyaret etmek, çalışmak, danışmanlık yapmak ve gelmek için fabrikaya davet ediyor! Fabrikamızı ziyaret etmek, araştırmak, danışmak ve numune işleme için bize gelmek için hayatın her kesiminden arkadaşlarımızı memnuniyetle karşılıyoruz.
Sizinle karşılıklı güven ve karşılıklılık ile iyi bir iş ortaklığı kurmayı sabırsızlıkla bekliyoruz!
Onur Belgesi
Haberler
-
-
Doğru deliğin açılması hassas montajdaki en temel adımlardan biridir. Basit bir vida takıyorsanız, dişli bir delik hazırlıyorsanız veya bir perçin somunu takıyorsanız, matkap ucunun çapı bağlant...
DEVAMINI OKU -
Özel Endüstriyel Gereksinimler için Standart Dışı Özel Bağlantı Elemanları Standart vidalar ve bağlantı elemanları birçok genel montaj uygulaması için uygundur, ancak modern endüstriyel ekipmanl...
DEVAMINI OKU -
Imagine you are sourcing a precision shaft that carries a bearing on one end and slides through a hydraulic seal along its length. The drawing shows a circularity tolerance of 0.01 mm on the bea...
DEVAMINI OKU
Standart Olmayan Karbon Çelik Saplamalar Industry knowledge
Üretimde hangi üretim süreçleri yer alıyor? standart dışı karbon çelik saplamalar ?
Standart dışı karbon çeliği saplamaların üretilmesinde yer alan üretim süreçleri tipik olarak şunları içerir:
Tel Çekme: Süreç, karbon çeliği filmaşinlerin bir dizi kalıptan geçirilerek çaplarının küçültülmesi ve istenilen tel boyutuna ulaşılmasıyla başlar. Bu adım telin çapında tekdüzelik ve tutarlılık sağlar.
Kesme: Daha sonra çekilen tel, üretilen saplamaların özelliklerine göre uygun uzunluklarda kesilir. Hassas kesim, her saplamanın aynı boyutta olmasını ve boyut gerekliliklerini karşılamasını sağlar.
Başlık: Bu adımda kesilen tel boyları uygun sıcaklığa kadar ısıtılır ve daha sonra bir saplama makinesi kullanılarak saplamanın kafa şekline getirilir. Kafa şekli, saplamaların özel tasarım gereksinimlerine bağlı olarak değişebilir.
Diş Açma: Daha sonra, saplamanın dişli kısmı, ısıtılmış ve şekillendirilmiş telin eşleşen diş profillerine sahip kalıplar arasında yuvarlanmasıyla oluşturulur. Bu işlem, saplamalar üzerinde doğru ve hassas dişler üreterek eşleşen bileşenlerle uygun şekilde bağlantı kurulmasını sağlar.
Isıl İşlem: Bazı karbon çeliği saplamalar, sertliği artırmak veya mukavemeti artırmak gibi mekanik özelliklerini geliştirmek için ısıl işleme tabi tutulabilir. Nihai ürünün istenilen özelliklerine bağlı olarak su verme ve temperleme gibi ısıl işlem prosesleri uygulanabilir.
Yüzey İşlemi: Uygulama gereksinimlerine bağlı olarak, standart dışı karbon çeliği saplamalar, korozyon direncini geliştirmek, estetiği geliştirmek veya ek işlevsellik sağlamak için kaplama veya kaplama gibi yüzey işlemlerine tabi tutulabilir.
Standart dışı karbon çeliği saplamalar için önerilen kurulum işlemi nedir?
Kurulumdan önce temas yüzeylerinin temiz olduğundan, kir içermediğinden ve düzgün şekilde hizalandığından emin olun. Bu hazırlık, saplama ile eşleşen bileşenler arasında optimum temasın sağlanmasına yardımcı olur.
Gerekirse, saplamanın çapına uyum sağlamak için eşleşen bileşenlere pilot delikler açın. Pilot deliklerin çapı ve derinliği, kullanılan saplamalar için sağlanan spesifikasyonlara uygun olmalıdır.
Ekle standart dışı karbon çelik saplamalar tamamen oturduklarından ve doğru şekilde hizalandıklarından emin olmak için hazırlanan pilot deliklere yerleştirin. Saplamaları güvenli bir şekilde yerine sıkmak için İngiliz anahtarı veya saplama sürücüsü gibi uygun bir alet kullanın.
Bir tork anahtarı veya benzeri bir alet kullanarak önerilen torku saplamalara uygulayın. Belirli bir uygulamaya yönelik uygun tork değerlerini belirlemek için üreticinin spesifikasyonlarına veya mühendislik yönergelerine bakın.
Kurulumdan sonra saplamaların güvenli bir şekilde sabitlendiğini ve düzgün şekilde hizalandığını doğrulayın. Herhangi bir yanlış hizalama veya uygun olmayan kavrama belirtisi olup olmadığını kontrol edin ve gerektiği şekilde gerekli ayarlamaları yapın.
Gerekli standartları ve spesifikasyonları karşıladıklarından emin olmak için takılı saplamaların son incelemesini yapın. Bağlantı sisteminin sağlam olduğunu ve beklenen yüklere ve çevre koşullarına dayanabilecek kapasitede olduğunu doğrulayın.
Tork değerleri, inceleme sonuçları ve standart prosedürlerden sapmalar da dahil olmak üzere kurulum sürecinin ayrıntılı kayıtlarını tutun.
Ürünlerimizle ilgileniyorsanız, lütfen bize danışın
Kunshan Hong Yong Sheng Hassas Donanım Ürünleri Co, Ltd. All Rights Reserved. OEM/ODM Standart Olmayan Karbon Çelik Saplamalar Manufacturer