Astarlama genellikle yeni bir makinistin öğrendiği ilk kesimdir ve deneyimli bir elin düşünmeyi bıraktığı son kesimdir, bu da tam olarak bu yüzden hala sorun yaratmasına neden olur. Bir iş parçasını takın, uçtan bir geçiş yapın ve üzerinde çalışabileceğiniz düz, kare bir yüze sahip olun. Bunu dikkatsizce yaparsanız, takip eden her işlem hatayı devralır. Aşağıda kendi atölyemizde torna tezgahında yüzleşmeye nasıl yaklaştığımız anlatılmaktadır: kurulum alışkanlıkları, başladığımız sayılar ve en sık düzelttiğimiz hatalar.
Bir Torna Tezgahında Karşı Karşıya Olmak Gerçekten Ne Yapar?
Kaplama, dönme eksenine dik bir yüzey oluşturmak için iş parçasının ucundan malzemeyi çıkarır. Takım, parçanın uzunluğu boyunca değil, yüzey boyunca radyal olarak hareket eder. Sonuç bir referans yüzüdür: ikinci bir işlemde oturulacak, ölçülecek veya tutulacak bir şey.
Çoğu zaman iş parçası silindiriktir ve üç çeneli bir aynada tutulur. Parça düzensiz, ince duvarlı olduğunda veya düzgün bir şekilde çevrilmesi gerektiğinde dört çeneli ayna veya ön panel ortaya çıkar. Daha uzun şaftlar genellikle dönüşü taşıyan bir tahrik dişlisi ile merkezler arasında çalıştırılır.
İyi bir yüzü iki şey tanımlar. Çizimin izin verdiği ölçüde düzdür ve eksene göre karedir. Finiş, çapak durumu ve çevrim süresi bu ikisinden kaynaklanır. Parlak görünen ancak milimetrenin birkaç yüzde biri kadar tükenen bir yüz yine de yönü çizginin dışına itecektir, bu nedenle gözle değil bir göstergeyle kontrol ederiz.
Yüzleşmeye Karşı Tornalama: Farklı İlerleme, Farklı Sonuç
Bu iki işlem genellikle aynı makineyi ve sıklıkla aynı aleti kullandıklarından dolayı karıştırılır. Aradaki fark, aletin işe göre hareket ettiği yöndür.
Makinede yapılan bir tornalama kesiminden bir yüzey kesiminin nasıl ayırt edileceği. | Görünüş | bakan | Tornalama |
| Takım beslemesi | Radyal, uç yüz boyunca | Eksenel, uzunluk boyunca |
| Sonuç | Eksene göre düz yüz | Küçültülmüş çap, silindirik yüzey |
| Ölçülen derinlik | Uçtan, eksen boyunca | Çapın dışında, radyal olarak |
| Yüzey hızı | Takım yüzeyden geçerken değişir | Belirli bir çapta sabit |
| Tipik kullanım | Bir ucu kareleme, testere kesimini temizleme, omuz oluşturma | Bir dış çapın boyuta getirilmesi |
İlk Kesimden Önce Kurulum
Bize sorulan neredeyse her sorun, alet metale temas etmeden önce başlıyor. Beş dakikalık hazırlık, hurdaya çıkan bir parçayı kurtarır.
- Çıkıntıyı kısa tutun. İşlemin izin verdiği ölçüde iş parçasını tutun; Çenelerden sarkan her ekstra milimetre, daha sonra kesemeyeceğiniz titreşimi artırır.
- Aleti orta yüksekliğe ayarlayın. Merkezin üstündeki bir alet hızla sürtünür ve körelir, merkezin altındaki bir alet yüzün ortasında bir çıkıntı bırakır. Bir cetvel veya küçük bir kare ile punta merkezini kontrol edin.
- Aleti kesme yönüne göre ayarlayın. Standart bir sağa dönüş takımı, yaklaşma tarafındaki kesimleri olağan şekilde tuttu, böylece iş mili size doğru dönerken dış çaptan içe doğru besleme yaparsınız.
- Taşıyıcıyı kilitleyin ve bileşiği, çapraz kızak aleti yüzey boyunca kare şeklinde hareket ettirecek şekilde ayarlayın. Bileşikte kalan herhangi bir açı, düz bir yüzü koniye dönüştürür.
- Talaşı temizleyin ve tutucunun aynayı kirletmesine neden olmadan aletin işin merkezine ulaşabilmesi için yer olduğundan emin olun.
İşe Yarayan Bir Karşılaşma Dizisi
Aşağıdaki sıra atölyede öğrettiğimiz şeydir. Manuel torna tezgahlarına uygundur ve doğrudan bir CNC programına çevrilir.
- İş mili orta hızda çalışırken ucu hafifçe sıyırın ve aletin ilk temas ettiği yere dikkat edin. Kısmi kesim, iş parçasının çenelere dik olarak oturmadığını veya açılı olarak kesilmediğini gösterir.
- Kaba işleme pasosunu dış kenardan merkeze doğru alın ve ince işleme için yaklaşık 0,2 mm ila 0,5 mm stok bırakın.
- Geri çekin, iş milini durdurun ve daha ileri gitmeden önce toplam uzunluğu çizime göre kontrol edin. 0,3 mm'yi daha çıkarmak, geri takmaktan çok daha kolaydır.
- Son kesimi keskin kenarlı, daha hafif bir ilerlemeyle ve aynı hareket yönü ile yapın, böylece son işlem tüm yüz boyunca tutarlı olur.
- Manuel makinelerde ölü merkezin hemen yakınında durun veya takımı bir CNC'de merkez çizgisini temizleyecek şekilde programlayın, ardından iş yavaş ilerlerken ince bir eğe veya çapak alma aletiyle kenarı kırın.
Tekrarlamaya değer bir nokta: takım eksene yaklaştıkça yüzey hızı sıfıra doğru düşer. Orada kesmek, kesmeye göre sürtünmeye daha yakındır, bu nedenle yüzeyin son birkaç milimetresinde yüzey genellikle bozulur. Biraz daha yüksek bir iş mili hızı, merkeze yakın bir yerde daha hafif bir ilerleme veya bir CNC'de sabit yüzey hızı kontrolü yardımcı olur.
Hızlar, İlerlemeler ve Kesme Derinliği
Sayılar malzemeye, sağlamlığa ve takımlamaya bağlıdır, ancak bunlar karbür uçlara sahip oldukça sıkı bir torna tezgahında başladığımız aralıklardır.
Hafif torna tezgahı için başlangıç değerleri; malzemeye, sağlamlığa ve gerekli yüzeye göre ayarlayın. | Parametre | Kaba işleme | Bitirme |
| Kesme derinliği | 0,5 mm ila 2 mm | 0,1 mm ila 0,4 mm |
| Devir başına ilerleme | 0,1 mm ila 0,25 mm | 0,05 mm ila 0,1 mm |
| Mil hızı | En büyük çaptan itibaren ayarlayın | Daha temiz bir yüz için yükseltilebilir |
| Soğutma sıvısı | Mümkün olan yerlerde sel | Taşkın veya hafif fırça uygulaması |
İş mili hızını bitmiş boyuttan değil, keseceğiniz en büyük çaptan ayarlayın. Örneğin, 40 mm'lik bir yüz ile 10 mm'lik bir yüz, aynı yüzey hızını korumak için çok farklı devir sayısına ihtiyaç duyar ve kesmenin çoğunun gerçekleştiği yer dış kenardır.
Bir Yüz Ters Gittiğinde
Karşılaşılan hataların çoğu ilk birkaç saniyede kendini ele verir. Kesim sırasında yüzeyi okumak birçok tahminden tasarruf sağlar.
- Sohbet işaretleri: çok fazla çıkıntı, gevşek bir takım desteği, desteklenmeyen bir iş parçası veya çok ağır bir ilerleme. Önce çıkıntıyı azaltın, ardından besleyin.
- Bombeli veya dışbükey yüz: takım merkez yüksekliğinde değil veya çapraz kızak eksene kare hareket etmiyor.
- Yırtık, lekeli yüzey: donuk bir kenar veya merkeze yakın bir yüzey hızının temiz bir şekilde kesilemeyecek kadar düşük olması.
- Dış kenarda ağır çapak: aşınmış bir kesici uç ve metali kesmek yerine iten bir ilerleme hızı.
- Pip ortada kaldı: takım eksene yakın durmuş veya takım ucu geometrisi merkeze bakmaya uygun değil.
Yüz Kalitesinin Gerçek Parçalarda Ortaya Çıktığı Yer
Bir yüz nadiren kendi başına bir amaçtır. Kademeli bir şaft üzerinde, bir yatağı taşıyan omuzun muyluya dik olarak oturması gerekir, aksi takdirde ön yük ve salgı pencereden dışarı çıkar. Bronz bir burç üzerinde yüzlü uçlar, kurulu uzunluğu ayarlar ve parçanın yuvasına nasıl oturacağına karar verir. Dişli ham parçalarının her iki yüzü de işlenir, böylece dişler kesilmeden önce kalınlık ve paralellik tolerans dahilinde kalır. Bu ayrıntılar kaybolduğunda, tüm meclis bunu size daha sonra anlatır.
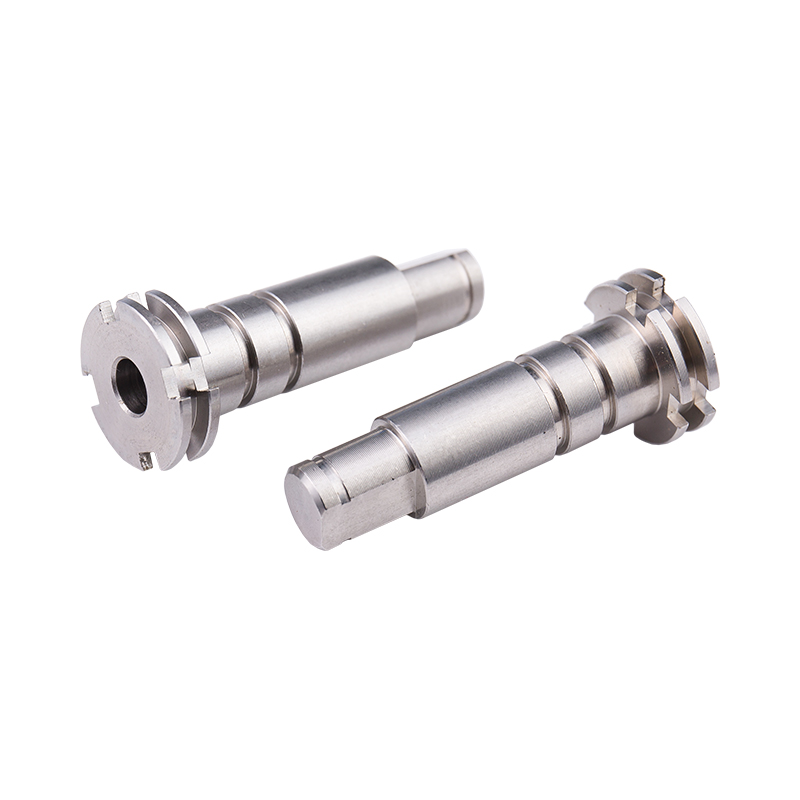 Özel Paslanmaz Çelik Tahrik Kademeli Şaft Uygulamaya göre ayarlanmış özellikler ve yüzey işlemi ile motor ve yatak bağlantıları için özel olarak tornalanmış paslanmaz çelik şaft; Omuza dönük montaj doğruluğu destekler. Ürünü Görüntüle →
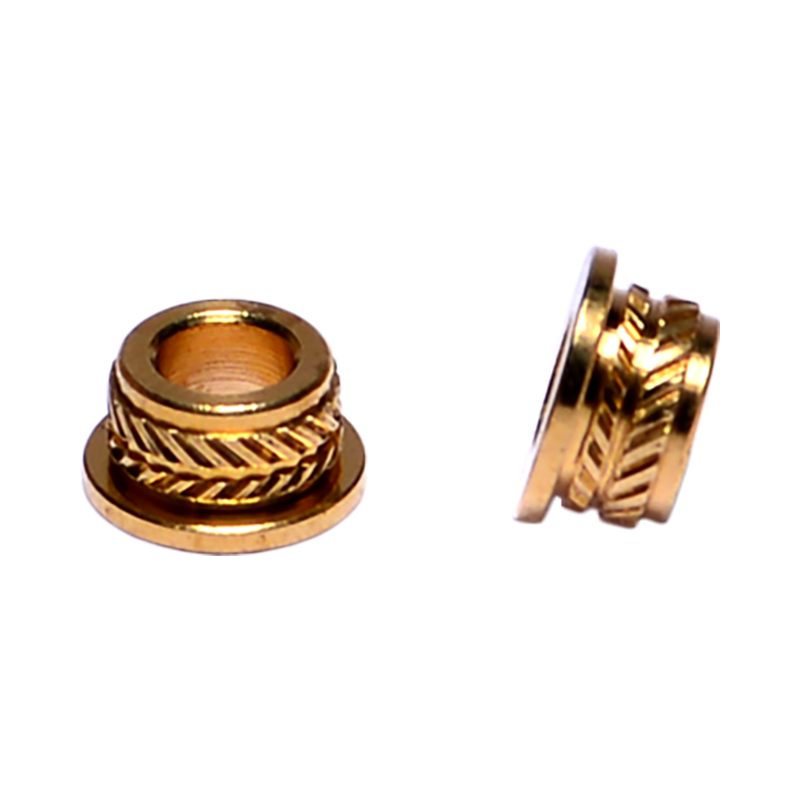 B2B Üretimi için Özel Bronz Burçlar CNC tornalama ve yüksek hacimli çıktı sunan bir üreticiden özel bronz burçlar; yüzlü uçlar, kurulu uzunluğun ve muhafazalardaki oturma yerinin ayarlanmasına yardımcı olur. Ürünü Görüntüle →
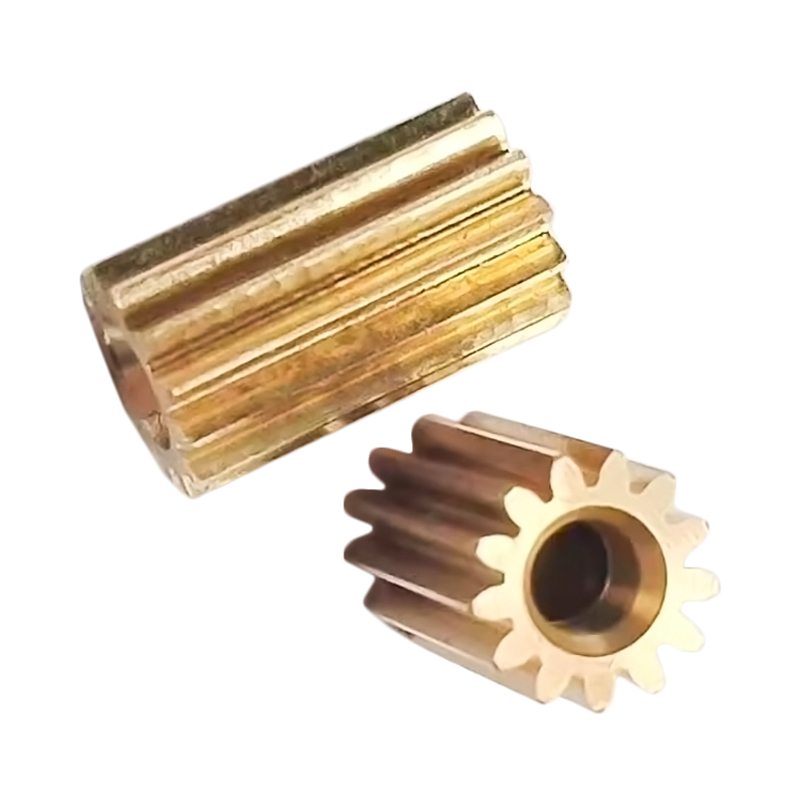 Güç Aktarımı için Özel Pirinç Düz Dişli Motor tahrikli güç aktarımı için pirinçten tornalanmış düz dişli, talep edilen spesifikasyonlara ve yüzey işlemine göre işlenmiş, yüzey kalınlığı ve paralellik açısından kritik öneme sahiptir. Ürünü Görüntüle →
Yüzleştirmeyi kaba bir işlemden ziyade bir metroloji adımı olarak ele almamızın nedeni budur. Dönen hücrelerimizden çıkan parçalar kademeli şaft çalışması Küçük bağlantı elemanlarına kadar basit çap ölçümü yerine karelik ve uzunluk açısından kontrol edilir. Ekibimiz daha geniş bir yaklaşımı şu şekilde yazdı: Bir üretim çalışması boyunca boyutsal doğruluk nasıl korunur? Yüzleşme operasyonu ise disiplinin başladığı ilk yerdir.
Yüzleri Düz Tutan Alışkanlıklar
Takım ömrü ve sabır herhangi bir ayardan daha önemlidir. Yedek bir kesici ucu veya yeni bilenmiş bir aleti elinizin altında bulundurun, böylece kör bir kenar asla yüzün kötü bir şekilde bitirilmesine neden olmaz. İş parçasını saptıracak ağır bir kesmeye zorlamak yerine daha hafif bir derinlikten ekstra geçiş yapın. Ayna anahtarını asla aynanın içinde bırakmayın, eğe sapını elinizde ve dönen aynadan uzakta tutun ve uzun lifli talaşları eldivenli parmaklar yerine bir kanca veya fırçayla temizleyin. Bunun gibi küçük alışkanlıklar bir atölyeyi sakinleştirir ve sakin operatörler daha iyi yüzler sergiler.
Tornada yüz yüze gelmek, birçok küçük kararla gerçekleştirilen basit bir fikirdir: Çenelerden ne kadar sarktığı, takımın merkeze göre nereye oturduğu, hangi yöne gittiği ve son geçiş için ne kadar malzeme bıraktığınız. Bunları doğru yaptığınızda operasyon dakikalar alır ve zahmetsiz bir tolerans sağlar. Onları yanlış anladığınızda hata, parçayı montaja kadar takip eder. Bileşenlerinizden birindeki bir yüz spesifikasyonların dışına çıkmaya devam ederse, bize çizimi ve yüzey kaplamasının bir fotoğrafını gönderin; size kurulumda neyi değiştireceğimizi söyleyelim.