Tornada yüzey işleme, bir yüz kareden çıkana veya parça uzunluğunda kayana kadar basit görünen işlemlerden biridir. Mağazamızda bunu güvenilir bir veri oluşturmak ve sonraki kesimin tonunu belirlemek için ilk şans olarak gösteririz. İş parçası döner, tek noktalı bir takım uç boyunca hareket eder ve eski testere bölümünün veya kaba malzemenin olduğu yerde düz bir yüzey ortaya çıkar. İyi kalitede bu yüz temizdir, eksene göre karedir ve delmeye, döndürmeye veya incelemeye hazırdır.
Aynı zamanda kapsamlı pratik bir işlemdir çünkü pek çok şey buna bağlıdır. Karşılıklı uç, bir parçayı bir aydınlatmada konumlandırabilir, bir yatak için bir omuz sağlayabilir veya yalnızca bir işlenmemiş parçayı doğru uzunluğa getirebilir. Yüz doğru olduğunda bir sonraki işlemle ilgili bir referanstan başlanır. Öyle değildi, daha sonraki ölçüm miktarları değişiyor.
Torna Tezgahında Yüzleşmek Aslında Ne Yapar?
Kaplama, dönen bir iş parçasının ucunun düz bir yüzey oluşturan bir torna işlemidir. Kesici takımı, uzunluklar boyunca değil, yüz boyunca iş mili miktarına dik olarak çalıştı. Manuel bir torna tezgahında bu genellikle çapraz kızağın devralındığını belirten gelir; CNC torna tezgahında bu, takımının doğru Z derinliğine konumlandırıldığı bir X hareketidir. Sonuç olarak, parçanın merkez çizgisi kare olan bir yüz ve her şeyin eklenmesi toleransın kontrol edildiği bir uzunluktur.
Operasyon genellikle tornalamayla sonuçlanır, ancak ikisi farklı sorunları çözer. Tornalama, çapı daraltır ve takım eksene paralel hareket ederken silindirik yüzeyler oluşturur. Yüzleştirme parçasının sonunu kontrol eder: testere izlerini kaldırır, bir omuzu kareler, delme için bir merkez oluşturur ve toplam uzunluk boyutunu birleştirir. Pek çok iş hayatında, ilk önce bir veri oluşturmak ve son olarak parçanın çok uzun olmaması için, ilk kesim ve son kontrol, yüzey kaplamadır.
Temiz Yüzlü Kesim Ayarlama
Karşılaşılan çoğu şey, alete dokunmadan önce başlar. İş parçasının minimum parçalarıyla güvenli bir şekilde yırtılması gerekir; Parçanın hareket etmesini sağlayan bir ayna veya kalem, konik veya çatırdayan bir yüz üretilecektir. Takımın oranlarının aynı düzeyde olması önemlidir. Alet merkezi üzerinde durabilirsa sürtünebilir ve merkezde küçük bir işlemci bırakabilir; Merkezin yerine oturursa kenar içeri girebilir veya çabuk aşınabilir. Aleti merkeze ayarlanmış, birçok bitirme probleminden kurtaran küçük bir adımdır.
Hız, ilerleme ve kesme derinliği malzeme ve kesici uçla uyumlu olmalıdır. Orta ilerlemede hafif bir bitirme pasosu genellikle parçayı saptıran ağır bir kesimden daha iyi bir yüz verir. Soğutma sıvısı, özellikle paslanmaz çelik ve alaşımlı çeliklerde talaş tahliyesine ve sıcaklık kontrolüne yardımcı olur. Manuel çalışma için sabit bir çapraz besleme eli ve bir kesme malzemesi derinliği; CNC çalışması için program, takımın merkezde veya dış kenarda tanık işareti bırakmaması için temiz bir giriş ve çıkışa izin verilmelidir.
Pratik Manuel ve CNC İşleme
Manuel torna tezgahında operatör çapraz beslemeyi elle kontrol eder ve talaşı ve izleri izler. Bir CNC torna tezgahında program tarafından aynı geometri özellikleri ancak prensipler değişmez: doğru takım konumu, uygun kesme verileri ve ayarlanmış kurulum. İşlem kanıtlandıktan sonra CNC yüzey işleme tekrarlanabilir, bu nedenle üretim parçalarının diğer özellikleri işlenmeden önce genellikle sabit bir yüzey kaplama kullanır.
Yan Yana Bakma ve Dönme
Yüzleşme ve döndürme birbirinin tamamlayıcısıdır, birbirinin yerine kullanılamaz. Aşağıdaki tablonun temel mekaniği açıklanmaktadır.
Kaplama ve tornalama tamamlayıcı torna işlemleridir; Tabloların temel mekanizmalarını ve amaçlanan sonuçları karşılaştırmaktadır. | Operasyon | Takım beslemesi | Birinci sonuç | Tipik kullanım |
| bakan | Mil miktarına dik | Düz uç yüz ve kontrollü uzunluklar | Stokun karesini almak, bir referans noktası belirlemek, bir sonu bitirmek |
| Tornalama | Mil programlarına paralel | Silindirik yüzey ve azaltılmış çap | Şaftlar, omuzlar ve dış profiller oluşturma |
İşleme, Son İşlem ve Önemli Detaylar
Takım geometrisinin yüze doğrudan etkisi vardır. Doğru köşe radyüsüne ve ilerleme açısına sahip keskin bir kesici uç, malzemeyi temiz bir şekilde kesebilir; aşınmış bir kenarın büyümesine, cilalamaya veya yırtık bir yüzey bırakmaya devam edendir. Alüminyum veya bakır gibi daha yumuşak malzemeler için pozitif eğim ve keskin kenar, talaş yığılmasını kontrol etmeye yardımcı olur. Çelik ve paslanmaz çelik için kesme uç kalitesi ve kaplamanın kesme hızına ve bazı yüzey işleme kesmelerinin darbeli yapısının uygun olması gerekir.
Bir yüzün dar bir uzunluğu veya karelik toleransına sahip olması küresel inceleme, kesimle aynı ilgiyi hak eder. Makalemizde düzenli estetikla benzer şekilde kurulum ve ölçüm disiplinine güveniyoruz. boyutsal dağılımı nasıl değişir . Bir yüzlü yüzey yalnızca doğru veriye göre eğitilse ve bir sonraki işlem yapılmadan önce kontrol edilirse kullanışlıdır.
Kare veya kontrollü uzunlukta birleştirme parçanın işlenmesi, miller ve çelik burçlar gibi parçalarda da yüzlü yüzeyler önemlidir. Temiz bir yüz, doğru şekilde oturan bir rulman ile hafifçe oturan bir rulman arasında fark olabilir.
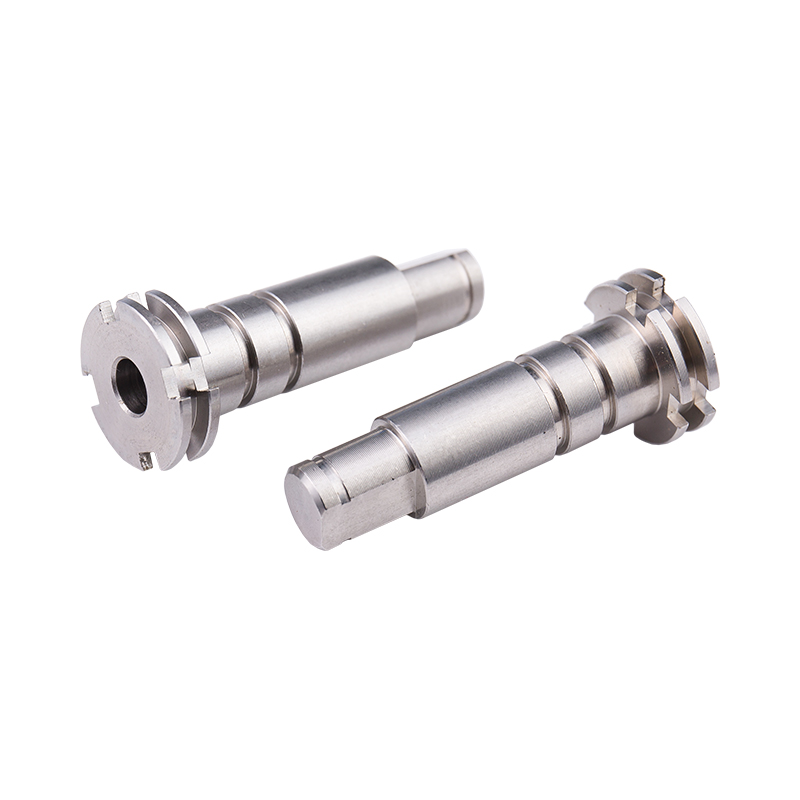 Özel Paslanmaz Çelik Tahrik Kademeli Şaft Motorları, yatakları ve aksesuarları ayırmak için özel olarak işlenmiş paslanmaz çelik parçaları, ön yüzeylerin oturma ve hizalamayı birleştirme parçalarının düzeneklerine uygundur. Ürün Görüntüle →
 Özel Çelik Burçlar ve Burç Çeşitleri İşlenmiş montajlarda aşınmaya karşı koruma ve güvenilir oturma için süreklilikli, T, konik ve yuvarlak türler içeren bir dizi özel çelik burç. Ürün Görüntüle →
Basit bir yüz bile pek çok bilgi taşır. Takımın merkezde olup olmadığı, parçanın rijit olup olmadığı ve kesme verilerinin doğru aralıkta olup olmadığı belirtildi.
Yaygın Sorunlar ve Basit Kurulumlar
- Merkezde bir işlemci. Takım muhtemelen merkezin üzerindedir veya takım merkez çizgisine ulaşmadan ilerleme durmuştur. Aletin yüksekliğini sıfırlayın ve hafif bir geçişle merkezden geçin.
- Gevezelik veya dalgalı bir yüz. İş parçası ayrıntılarını, ayna baskılarını ve grup ayrıntılarını kontrol edin. Titreşimden uzaklaşmak için kesme derinliğini azaltmanın veya hızı ve ilerlemeyi ayarlayın.
- Kötü yüzey kalitesi. Kör bir kenar, çok yüksek ilerleme veya yetersiz soğutma sıvısı pürüzlü bir yüzey bırakabilir. Yeni bir kesici uç, daha küçük bir ilerleme veya sonlandırma pasosu hatası.
- Yüz kare değil. İş parçası aynaya veya pense doğru şekilde oturmamış olabilir veya makinede bir hizalama sorunu olabilir. İş parçasının yeniden kontrol edilmesi ve toleransın sıkı olması durumunda parçayı bağlıyordu.
- Dış kenarda çapak var. Küçük bir pah veya belirli bir şekilde kontrol edilen bir çıkış hareketi, kullanım veya eklemeyi engelleyen keskin çapları önlenebilir.
Kaplama Sonrası Kalite Kontrolleri
Kesimden sonra parça makineden ayrılmadan önce temel bilgileri kontrol edin. Toplam uzunluklar genellikle ilk ölçümdür; Bir kumpas veya mikrometre hızlı okuma sağlarken, yüzeydeki levhaların üzerindeki aralık göstergesi dar toleranslar için daha iyidir. Düzlük bir cetvelle veya bir yüzey tablasıyla kontrol edilebilir ve eksene göre karelik bir kadranlı göstergeyle doğrulanabilir. Omuzlu kısımlarda yüz ve omuz birlikte kontrol edilmelidir çünkü biri iyi görünürken diğerinde uyumsuzluk olabilir.
Yüzey kalitesi hem görsel hem de işlevsel bir kontroldür. Donuk görünen bir yüz hala tolerans dahilinde ancak yırtık veya lekeli bir yüzey, takımın aşınmasının veya kesme verisi kötümser sinyal olabilir. Kenar işleneceği veya monte edileceği zaman, çapak alma işlemi yüz yüze işlemden sonra yapılmalıdır. Üretimde en iyi yüzey kaplama işlemi, ilk parçadan son parçaya kadar kalan işlem, bu nedenle takım ömrü ve boyut aşınması, son incelemede keşfedilmek yerine takip edilmelidir.
Torna tezgahında yüz yüze gelmek temel bir beceri ve üretimin gerçekleştirilebilmesini sağlar. Diğer birçok işleme bağlı olduğu referans yüzeyini oluşturur ve bir parçanın uyup uymadığını uzatma uzunluğunu kontrol eder. İş ister manüel torna tezgahında tek seferlik bir bakım isterse tekrarlanan bir CNC işi olsun, kurallara uyun: parçayı sabitleyin, takımı merkeze yerleştirin, hassas kesme bağlantısını seçin ve sonuç ölçümü. Temiz bir kişilere, kare bir kenara veya sıkı bir şekilde kontrol edilen uzunluğa ihtiyaç duyan bir tanesini planlıyorsanız ekibimiz, ilk talaş kesilmeden önce geometri ve toleranslar hakkında konuşmaktan özgürlüğe duyarlıdır.