Yüzleştirme genellikle yeni bir makinistin öğrendiği ilk işlemdir ve genellikle bir parçanın iyi mi yoksa hurda mı olduğuna sessizce karar veren işlemdir. Bir takımın, dönen bir iş parçasının ucu boyunca düz bir şekilde hareket ettiğini ve arkasında düz, düz bir yüzey bıraktığını izlediyseniz, torna tezgahında tornalama işlemini zaten görmüşsünüzdür. Basit görünen şey çoğu insanın beklediğinden daha fazla düşünmeyi gerektirir: takım yüksekliği, ilerleme yönü, kesme hızı ve iş parçası tutmanın tümü bitmiş yüzeyde görünür.
Bu kılavuz, işin ayarlanmasından sorun gidermeye kadar manuel ve CNC torna tezgahlarında yüzey kaplamanın pratik yönünü kapsar ve düz bir yüzün üretimde tolerans tutması gerektiğinde önemli olan ayrıntılarla tamamlanır.
Bir Torna Tezgahında Yüzleşmek Aslında Ne Yapar?
Kaplama, iş parçasının uzunluğunu azaltır ve dönme eksenine dik, düz bir yüzey oluşturur. İş parçası, tek noktalı bir takım genellikle dış çaptan merkeze doğru veya tam tersi şekilde uç yüzey boyunca ilerlerken döner. Bu dik ilerleme, takımın eksene paralel hareket ettiği ve bunun yerine çapı azalttığı tornalamadan temel farktır.
Çalışan bir atölyede yüzleşme, aynı anda birkaç işi yapar:
- Daha sonraki işlemlerin ölçülebileceği temiz, kare bir veri yüzü oluşturur.
- Parçanın bilinen bir uzunluğa sahip olması için çubuk stoğunun kesilmiş veya pürüzlü ucunun karesini alır.
- Şerit testere veya ayırma aletinin geride bıraktığı pürüzlü kenarı kaldırır.
- Ucu merkez delme, pah kırma veya diş açma için hazırlar.
Pek çok şey buna bağlı olduğundan, kare dışı, konik veya bombeli bir yüz, sonraki her adımda hataya neden olur.
Temiz Yüzlü Kesim için Ayarlama
Karşılaşılan sorunların çoğu, kılık değiştirmiş kurulum sorunlarıdır. Besleme koluna dokunmadan önce birkaç temel noktaya dikkat edin.
İş parçası tutma ve çıkıntı
İş parçasını, işlemin izin verdiği ölçüde ayna çenelerine yakın tutun ve desteklenmeyen uzunluğu kısa tutun. İnce diskler veya halkalar üzerinde, yumuşak beslemeli hafif bir geçiş, parçayı takımdan uzaklaştıran ağır bir kesimi yener. İşlenen tek özellik yüz ise, yumuşak bir çene veya basit bir fikstür genellikle doğruluk açısından kesme parametrelerinde herhangi bir değişiklik yapmaktan daha fazlasını yapar.
Merkezdeki takım yüksekliği
Alet ucunu tam olarak iş mili merkez çizgisine ayarlayın. Merkezin yukarısına yerleştirilen bir alet, yüzün ortasında küçük bir çıkıntı bırakır; merkezin altına yerleştirildiğinde işi ovalar, iter ve pürüzlü, işlenerek sertleştirilmiş bir yüzey oluşturur. Bir merkez göstergesi, alet ile iş arasına sıkıştırılmış çelik bir cetvel veya çapraz kızaktaki bir kadranlı gösterge sizi yakınlaştıracaktır ve hafif bir test kesimi bunu doğrulayacaktır.
Takım seçimi ve geometri
Sağ ve sol takımlar zıt yönlerde beslenir; bu nedenle takımı hareket ettirmek istediğiniz yöne göre ayarlayın ve işe yan tarafın değil kesici kenarın girdiğinden emin olun. İşi temizleyecek takım çıkıntısını minimumda tutun. Pozitif talaş geometrisi daha hafif tezgahlara uygundur, küçük bir köşe yarıçapı daha ince bir yüzey sağlar ancak daha zayıf bir uç sağlar ve daha büyük bir yarıçap, ince parçalarda çatlama yapmaya yetecek kadar kesme kuvvetini artırır.
İçeriye veya Dışarıya Bakmak
Besleme yönü alışkanlıktan ziyade bilinçli olarak verilmeye değer bir karardır.
- Dışarıya bakan (merkezden dış çapa): kesim ortaya yakın bir yerde başlar ve dışarıya doğru hareket eder. Takım, iş parçasını dış kenardan temiz bir şekilde çıkar; bu, genellikle yüzün kapanış kısmındaki bitirmeyi iyileştirir ve çapak, bir eğe veya pahın kolayca çıkarılacağı dış çapa doğru iter.
- Karşı karşıya (dış çap merkeze doğru): takım dış kenardan girer ve merkezde bitirir. Bu genellikle deliğin yakınındaki çapakların yönetiminin daha kolay olduğu durumlarda veya takip eden merkezleme işleminin o malzemeyi çıkaracağı durumlarda sıklıkla tercih edilir.
Pek çok makinist merkeze doğru kaba bir şekilde hareket eder ve bitirme pasını dışarıya doğru alır. Hangi yönü seçerseniz seçin, yüzlerin birbirinin yerine geçebilmesi için parti genelinde tutarlı olmasını sağlayın.
Hızlar, İlerlemeler ve Kesme Derinliği
Yüzleştirmenin tuhaflıklarından biri, takım hareket ettikçe yüzey hızının değişmesidir. Dış çapta iş en hızlı şekilde ilerlemektedir; merkeze yakın bir yerde neredeyse hiç hareket etmiyor. Sabit devirde çalışan manüel bir torna tezgahında bu, jantın genellikle çok hızlı ve orta kısmın çok yavaş kesildiği anlamına gelir. İş mili hızını biraz azaltmak ve son işlem geçişinde ilerlemeyi kolaylaştırmak genellikle daha tutarlı bir yüz verir.
Yumuşak çelikten karbür takımlarla yüzey kaplama pasoları için yaklaşık başlangıç noktaları; makine sertliğine, kesici uç kalitesine ve iş parçası malzemesine göre ayarlayın. | Geçmek | Kesme derinliği | Besleme | Yüzey hızı | Amaç |
| Kaba işleme | 1,0 ila 2,5 mm | 0,15 ila 0,30 mm/dev | 120 - 180 m/dak | Stoku ve kesilmiş ucu çıkarın |
| Yarı finiş | 0,3 ila 0,8 mm | 0,10 ila 0,20 mm/dev | 150 - 200 m/dak | Doğru düzlük ve uzunluk |
| Bitirme | 0,05 ila 0,20 mm | 0,05 ila 0,12 mm/dev | 180 - 250 m/dak | Nihai bitiş ve veri yüzü |
Yaygın Karşılaşılan Sorunlar ve Bunların Nasıl Düzeltileceği
- Merkezde bir çıkıntı veya pip. Neredeyse her zaman takım yüksekliği. Ucu merkeze sıfırlayın ve yeni bir geçiş yapın.
- Konik veya bombeli bir yüz. Şaft işlerinde punta hizalamasını, çapraz kızak ve bileşikteki aşınmayı ve uzun kullanma mesafelerinde takım sapmasını kontrol edin.
- Chatter veya desenli bir yüzey. Takım çıkıntısını kısaltın, iş parçasını daha iyi destekleyin, hızı biraz düşürün veya köşe radyusunu değiştirin.
- Kaba, yırtık bir yüzey. Genellikle donuk bir kenar, çok ağır bir ilerleme veya ne malzemeye ne de kesici uca uygun olmayan bir hız.
- Kenarlarda çapak var. Sonradan düşünülmek yerine operasyonun bir parçası olarak küçük bir pah veya hafif çapak alma pasosu ekleyin.
CNC Torna tezgahında kaplama
CNC torna tezgahında kesimin geometrisi aynıdır; yalnızca kontrolü değişir. Birkaç noktayı hatırlamaya değer.
- Kaplama geçişleri, sabit bir Z'de X ekseni boyunca düz bir hareket olarak veya birçok Fanuc tarzı kontrolde G72 gibi hazır bir kaplama döngüsü olarak programlanır.
- Sabit yüzey hızı (G96), takım merkeze yaklaştıkça sabit bir kesme hızı sağlar. Bunu bir maksimum iş mili hızı kelepçesiyle eşleştirin, aksi takdirde çap küçüldükçe iş mili hızla hareket eder.
- Devir başına ilerleme, çaptan bağımsız olarak talaş yükünün tutarlı kalmasını sağlar.
- Genellikle 0,1 ila 0,2 mm'lik ayrı bir hafif son işlem geçişi, öngörülebilir bir yüzey ve yüzey düzlüğü sağlar.
Tekrarlanabilirlik asıl avantajdır ve yine de doğru takım ofsetlerine ve doğrulanmış ilk parçaya bağlıdır. Kademeli şaftların çalıştırılması, bunun karşılığının iyi bir örneğidir.
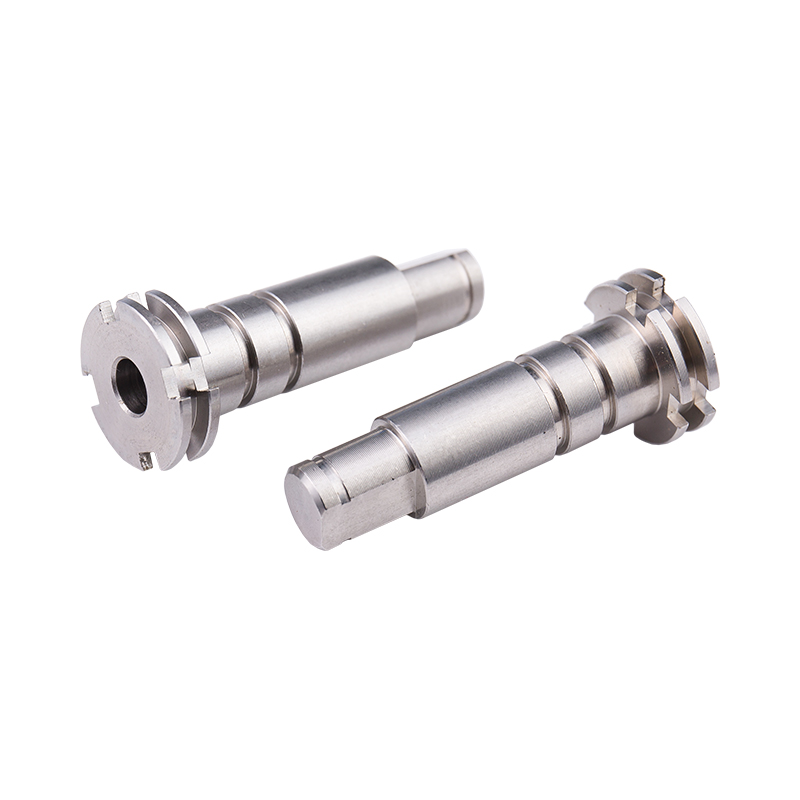 Özel Paslanmaz Çelik Tahrik Kademeli Şaft Tekrarlanabilir kademeli şaft üretimi ve tahrik bileşeni doğruluğu açısından incelemeye değer, motor, yatak veya aksesuar bağlantısı için özel olarak tornalanmış paslanmaz çelik kademeli şaft. Ürünü Görüntüle →
Yüz Neden Çoğunlukla Çaptan Daha Önemlidir?
İstiflenen, oturan veya dönen parçalarda uç yüz, diğer her şeyin ölçüldüğü referanstır. Optik şaftlar buna iyi bir örnektir: Montajın omuzda herhangi bir sızıntı olmadan doğru şekilde oturması için yüzün düz ve kare olması gerekir. Aynı mantık, birkaç mikrometrelik yüzey hatasının gürültüye, titreşime veya aşağı yönde erken aşınmaya dönüştüğü valf gövdeleri, dişli kapakları ve tahrik bileşenleri için de geçerlidir. Bu büyük bir kısmı Boyutsal doğruluk nasıl kontrol altında tutulur? hacimli üretimde.
 Yuvalı Özel Paslanmaz Çelik Optik Şaft Özel spesifikasyonlara göre yapılmış, hareketli bağlantı bileşenleri için yuvaya sahip, döndürülmüş paslanmaz çelik optik şaft; Kare uç yüzlerinin nerede önemli olduğunu kontrol etmeye değer. Ürünü Görüntüle →
Burçlar ve Muhafazalardaki Birleşme Yüzleri
Burçlar madalyonun diğer yüzünü gösterir. Flanşlı veya düz bir bronz burç, bir mahfazaya bastırılır ve dönen bir şaft taşır; bu nedenle, her iki uç yüzün deliğe dik olması ve çapak içermemesi gerekir. Alınlı uçta bırakılan bir çapak burcun oturmasını tamamen durdurabilir, bu da açıklığı ortadan kaldırır ve daha sonra ısınma ve aşınma olarak ortaya çıkar. Temiz bir alın pasosu ve ardından hafif bir pah neredeyse hiçbir maliyet getirmez ve bunu tamamen önler.
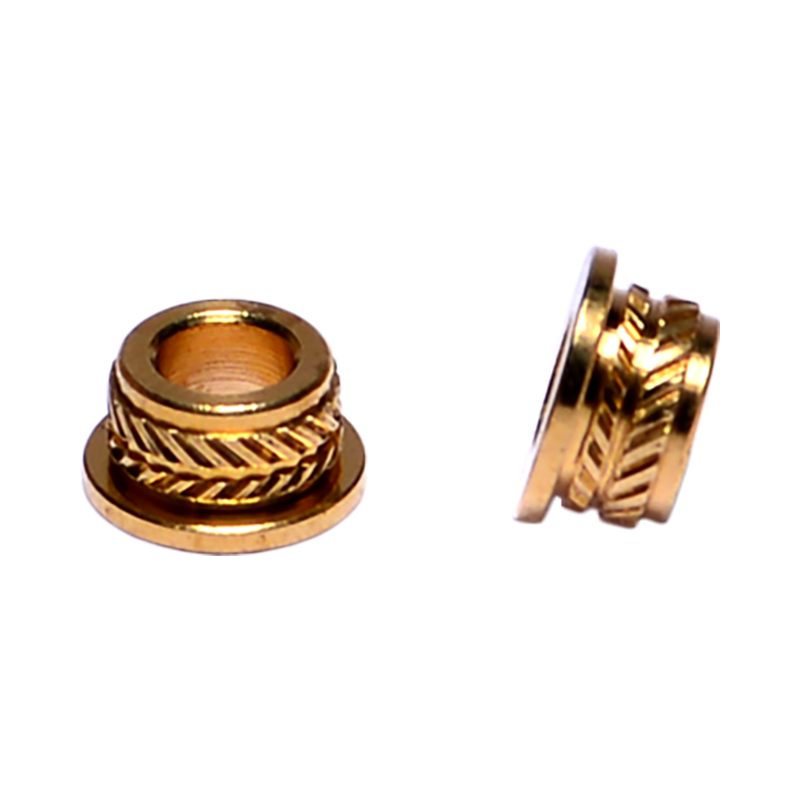 B2B Üretimi için Özel Bronz Burçlar İşletmeler arası ihtiyaçlara göre özelleştirilmiş bronz burç seçeneği; Yatak ve şaft montajlarında oturma doğruluğu, çapaksız yüzeyler ve temiz yüzey önemli olduğunda görülmeye değer. Ürünü Görüntüle →
Bir Sonraki Kaplama Kesiminizden Önce Kontrol Listesi
- İş parçasının minimum çıkıntıyla güvenli bir şekilde tutulduğunu doğrulayın.
- Alet ucunu tam olarak merkeze yerleştirin ve bir deneme kesimiyle kontrol edin.
- Takım çıkıntısını işi temizleyecek en kısa uzunlukta tutun.
- Başlamadan önce besleme yönüne karar verin ve parti boyunca tutarlı kalın.
- Kaba, ağır, ardından düzlük ve bitiş için hafif bir son işlem geçişi yapın.
- Yüzü yalnızca gözle değil, düz bir kenar veya göstergeyle de kontrol edin.
- Parça makineden ayrılmadan önce küçük bir pah veya çapak alma pasosuyla kenarı kırın.
Yüzleşmek güçten çok sabrı ödüllendirir. Aleti merkeze alın, kurulumu sağlam tutun ve işi hafif bir son işlem geçişiyle yapın; yüzey düz, tekrarlanabilir ve bir sonraki işlem için hazır olacaktır.
Kunshan Hong Yong Sheng Hassas Donanım Ürünleri Şaft göbeklerinden ve burçlardan bağlantı elemanlarına ve enjeksiyonla kalıplanmış bileşenlere kadar tam olarak bu tür parçaları makineler ve kalıplar. Yüzün bir toleransa sahip olması gereken bir çiziminiz varsa mühendislerimiz bunun üretimde nasıl çalışacağı hakkında konuşmaktan memnuniyet duyar.